
Расчет коэффициента закрепления операций и определение типа производства (Решение → 397)
Заказ №39301
Расчет коэффициента закрепления операций и определение типа производства
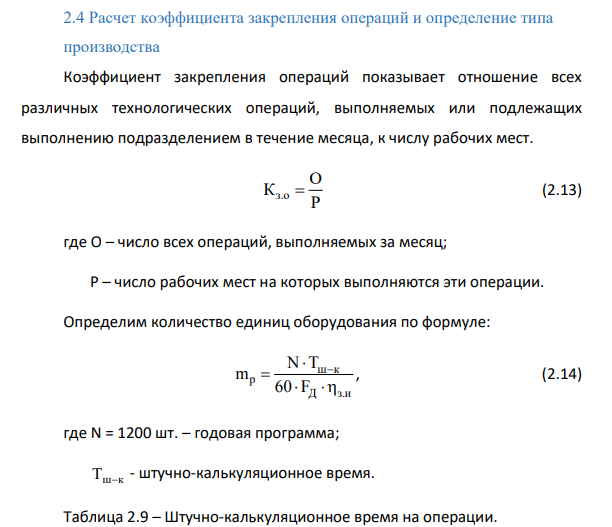
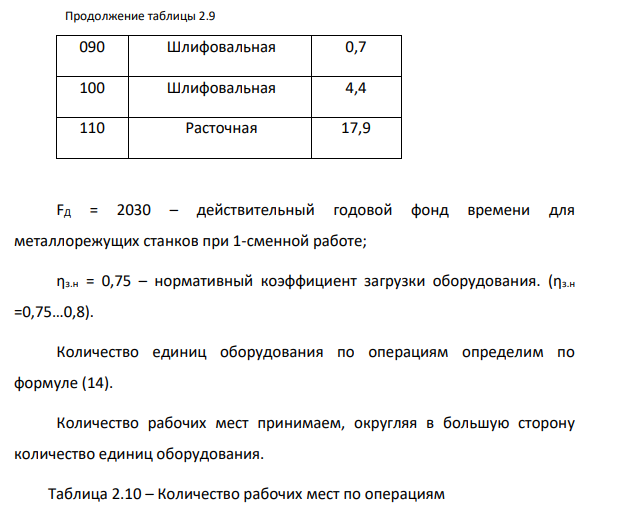
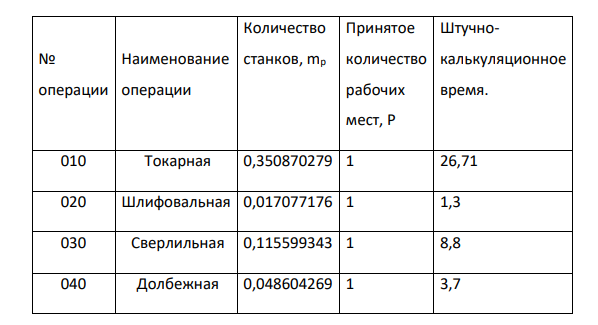
Коэффициент закрепления операций показывает отношение всех различных технологических операций, выполняемых или подлежащих выполнению подразделением в течение месяца, к числу рабочих мест. з.о О К Р (2.13) где О – число всех операций, выполняемых за месяц; Р – число рабочих мест на которых выполняются эти операции. Определим количество единиц оборудования по формуле: ш к p Д з.и N T m 60 F , (2.14) где N = 1200 шт. – годовая программа; Тш к - штучно-калькуляционное время. Таблица 2.9 – Штучно-калькуляционное время на операции. № Операции Наименование операции Tш-к , мин 580 010 Токарная 26,71 020 Шлифовальная 1,3 030 Сверлильная 8,8 040 Долбежная 3,7 050 Фрезерная 19,6 080 Шлифовальная 7,9 090 Шлифовальная 0,7 100 Шлифовальная 4,4 110 Расточная 17,9 FД = 2030 – действительный годовой фонд времени для металлорежущих станков при 1-сменной работе; ηз.н = 0,75 – нормативный коэффициент загрузки оборудования. (ηз.н =0,75…0,8).



- Предварительный расчет норм времени
- Составление предварительного технологического маршрута обработки детали
- ТЕХНОЛОГИЧЕСКИЙ РАЗДЕЛ 2.1 Качественный и количественный анализ технологичности
- АНАЛИТИЧЕСКИЙ РАЗДЕЛ 1.1 Служебное назначение изделия
- Технико-экономические показатели проекта
- Расчет годового экономическогоэффекта
- Расчет приведенных затрат и выбор варианта
- Выбор средств технологического оснащения
- Выбор оборудования
- Расчет режимов резания Рассчитаем подробно режимы резания на ряд переходов.
- Выбор схем базирования заготовок на операциях
- Назначение припусков и определение межоперационных размеров
- Разработка проектного маршрутного технологического процесса изготовления детали
- Расчет себестоимости двух вариантов получения заготовки