
Выбор оборудования (Решение → 391)
Заказ №39301
Для токарной операции выбран станок 16К30Ф3 с ЧПУ, так как он отвечает всем требованиям.
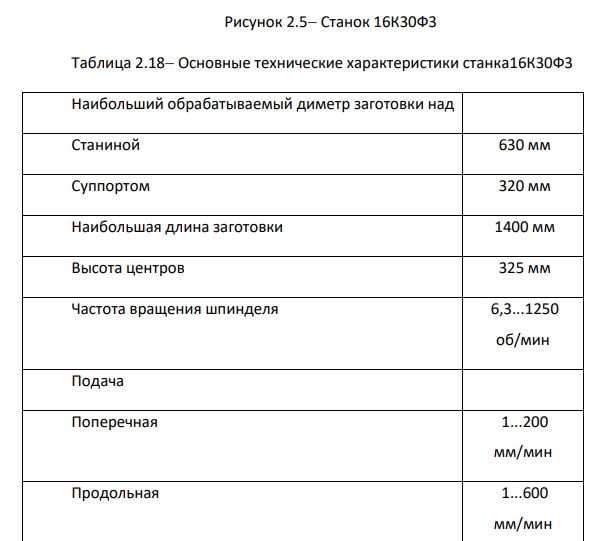
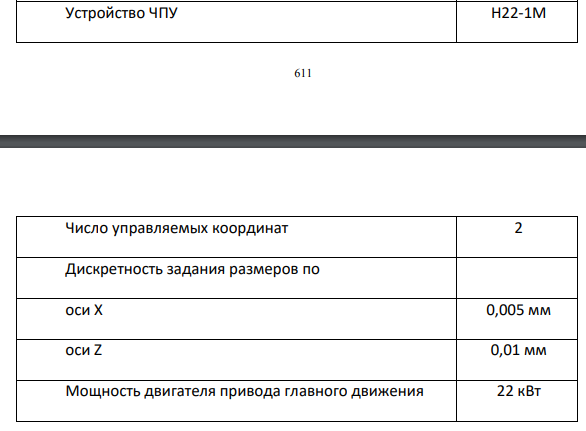
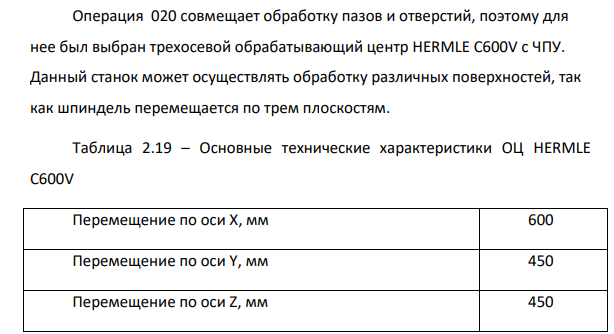
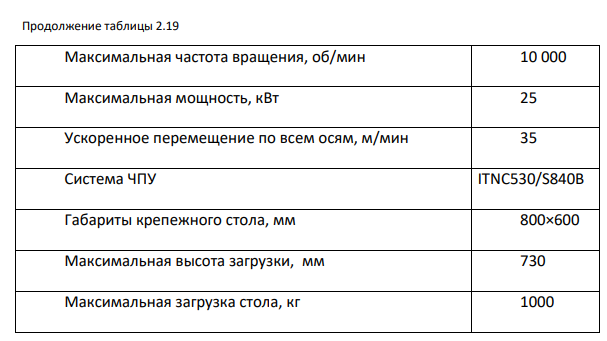
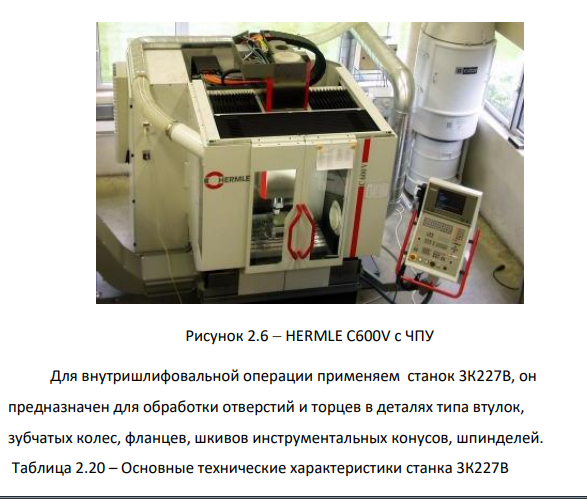
Рисунок 2.5 Станок 16К30Ф3 Таблица 2.18 Основные технические характеристики станка16К30Ф3 Наибольший обрабатываемый диметр заготовки над Станиной 630 мм Суппортом 320 мм Наибольшая длина заготовки 1400 мм Высота центров 325 мм Частота вращения шпинделя 6,3...1250 об/мин Подача Поперечная 1...200 мм/мин Продольная 1...600 мм/мин Устройство ЧПУ Н22-1М Число управляемых координат 2 Дискретность задания размеров по оси X 0,005 мм оси Z 0,01 мм Мощность двигателя привода главного движения 22 кВт Операция 020 совмещает обработку пазов и отверстий, поэтому для нее был выбран трехосевой обрабатывающий центр HERMLE C600V с ЧПУ. Данный станок может осуществлять обработку различных поверхностей, так как шпиндель перемещается по трем плоскостям. Таблица 2.19 – Основные технические характеристики ОЦ HERMLE C600V Перемещение по оси X, мм 600 Перемещение по оси Y, мм 450 Перемещение по оси Z, мм 450 Продолжение таблицы 2.19 Максимальная частота вращения, об/мин 10 000 Максимальная мощность, кВт 25 Ускоренное перемещение по всем осям, м/мин 35 Система ЧПУ ITNC530/S840B Габариты крепежного стола, мм 800×600 Максимальная высота загрузки, мм 730 Максимальная загрузка стола, кг 1000


- Расчет режимов резания Рассчитаем подробно режимы резания на ряд переходов.
- Выбор схем базирования заготовок на операциях
- Назначение припусков и определение межоперационных размеров
- Разработка проектного маршрутного технологического процесса изготовления детали
- Расчет себестоимости двух вариантов получения заготовки
- Расчет коэффициента закрепления операций и определение типа производства
- Предварительный расчет норм времени
- Проектирование станочного приспособления
- Конструкторский размерный анализ точности
- КОНСТРУКТОРСКИЙ РАЗДЕЛ 3.1 Обоснование конструктивных изменений изделия
- Метрологическое обеспечение и контроль качества
- Проектирование операций на станке с ЧПУ (траектории движения инструментов, карты наладок, управляющие программы)
- Расчет норм времени на операции механической обработки
- Выбор средств технологического оснащения