
Метрологическое обеспечение и контроль качества (Решение → 387)
Заказ №39301
Метрологическое обеспечение и контроль качества
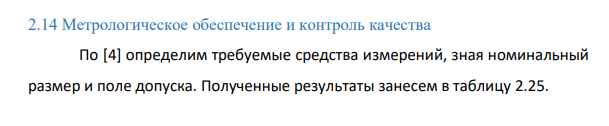
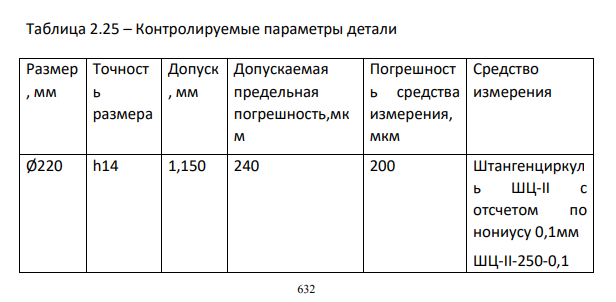
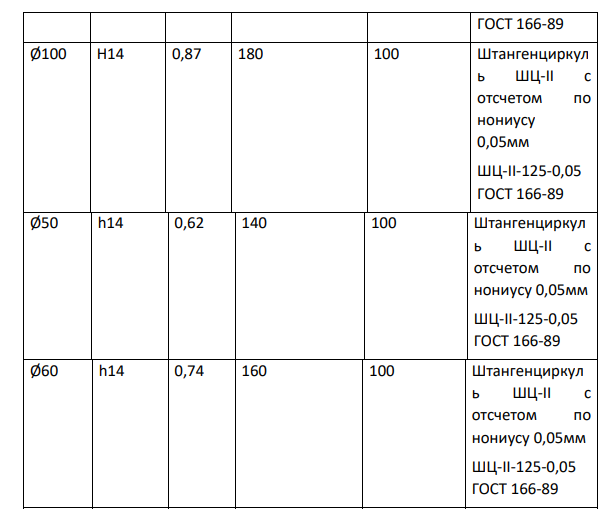
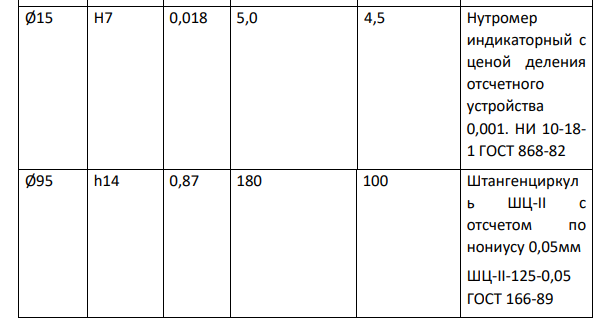
По [4] определим требуемые средства измерений, зная номинальный размер и поле допуска. Полученные результаты занесем в таблицу 2.25. Таблица 2.25 – Контролируемые параметры детали Размер , мм Точност ь размера Допуск , мм Допускаемая предельная погрешность,мк м Погрешност ь средства измерения, мкм Средство измерения Ø220 h14 1,150 240 200 Штангенциркул ь ШЦ-II с отсчетом по нониусу 0,1мм ШЦ-II-250-0,1 ГОСТ 166-89 Ø100 Н14 0,87 180 100 Штангенциркул ь ШЦ-II с отсчетом по нониусу 0,05мм ШЦ-II-125-0,05 ГОСТ 166-89 Ø50 h14 0,62 140 100 Штангенциркул ь ШЦ-II с отсчетом по нониусу 0,05мм ШЦ-II-125-0,05 ГОСТ 166-89 Ø60 h14 0,74 160 100 Штангенциркул ь ШЦ-II с отсчетом по нониусу 0,05мм ШЦ-II-125-0,05 ГОСТ 166-89 Ø15 H7 0,018 5,0 4,5 Нутромер индикаторный с ценой деления отсчетного устройства 0,001. НИ 10-18- 1 ГОСТ 868-82 Ø95 h14 0,87 180 100 Штангенциркул ь ШЦ-II с отсчетом по нониусу 0,05мм ШЦ-II-125-0,05 ГОСТ 166-89


- Проектирование операций на станке с ЧПУ (траектории движения инструментов, карты наладок, управляющие программы)
- Расчет норм времени на операции механической обработки
- Выбор средств технологического оснащения
- Выбор оборудования
- Расчет режимов резания Рассчитаем подробно режимы резания на ряд переходов.
- Выбор схем базирования заготовок на операциях
- Назначение припусков и определение межоперационных размеров
- Организация экспериментальных исследований приводной техники в научно-исследовательской лаборатории ГИЭИ
- Современное состояние решения проблемы повышения работоспособности (стойкости) лезвийного инструмента (аналитический обзор)
- ЭКОНОМИЧЕСКИЙ РАЗДЕЛ 5.1 Обоснование выбора проектного варианта технологического процесса по сравнению с базовым
- НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЙ РАЗДЕЛ 4.1 Выбор проблемы для исследования и подготовка аналитического обзора
- Проектирование станочного приспособления
- Конструкторский размерный анализ точности
- КОНСТРУКТОРСКИЙ РАЗДЕЛ 3.1 Обоснование конструктивных изменений изделия