
Конструкторский размерный анализ точности (Решение → 385)
Заказ №39301
Конструкторский размерный анализ точности
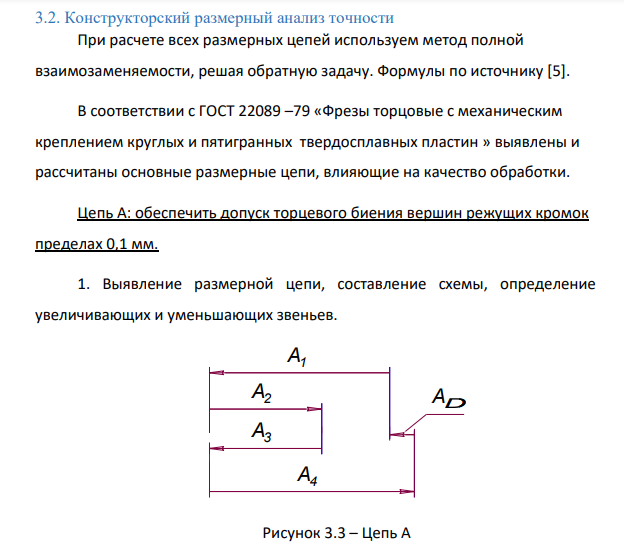
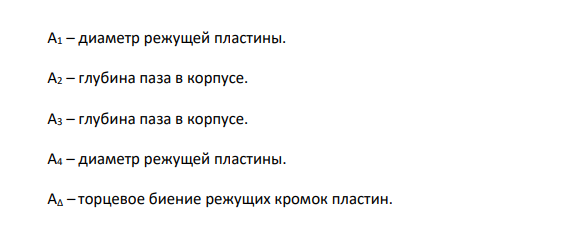
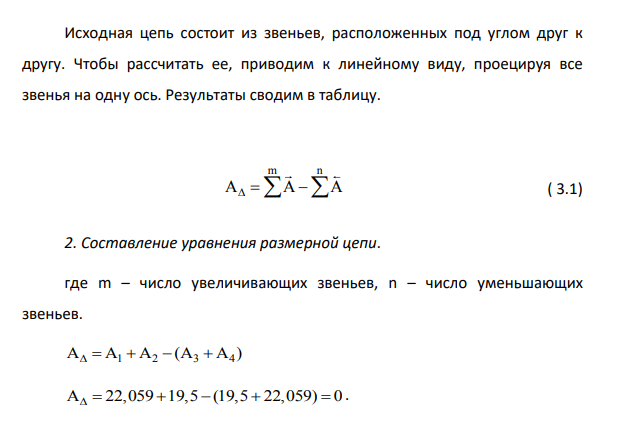
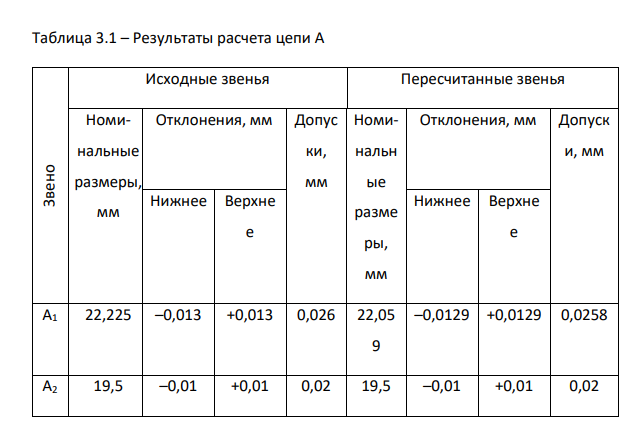
При расчете всех размерных цепей используем метод полной взаимозаменяемости, решая обратную задачу. Формулы по источнику [5]. В соответствии с ГОСТ 22089 –79 «Фрезы торцовые с механическим креплением круглых и пятигранных твердосплавных пластин » выявлены и рассчитаны основные размерные цепи, влияющие на качество обработки. Цепь А: обеспечить допуск торцевого биения вершин режущих кромок пределах 0,1 мм. 1. Выявление размерной цепи, составление схемы, определение увеличивающих и уменьшающих звеньев. А 4 А 3 А 2 А 1 А D А 4 А 3 А 2 А 1 А D Рисунок 3.3 – Цепь А А1 – диаметр режущей пластины. А2 – глубина паза в корпусе. А3 – глубина паза в корпусе. А4 – диаметр режущей пластины. АΔ – торцевое биение режущих кромок пластин. Исходная цепь состоит из звеньев, расположенных под углом друг к другу. Чтобы рассчитать ее, приводим к линейному виду, проецируя все звенья на одну ось. Результаты сводим в таблицу. 2. Составление уравнения размерной цепи. где m – число увеличивающих звеньев, n – число уменьшающих звеньев. А A A (A A ) 1 2 3 4 A 22,059 19,5 (19,5 22,059) 0 . Таблица 3.1 – Результаты расчета цепи А Звено Исходные звенья Пересчитанные звенья Номинальные размеры, мм Отклонения, мм Допус ки, мм Номинальн ые разме ры, мм Отклонения, мм Допуск и, мм Нижнее Верхне е Нижнее Верхне е А1 22,225 –0,013 +0,013 0,026 22,05 9 –0,0129 +0,0129 0,0258 А2 19,5 –0,01 +0,01 0,02 19,5 –0,01 +0,01 0,02 А3 19,5 –0,01 +0,01 0,02 19,5 –0,01 +0,01 0,02 А4 22,225 –0,013 +0,013 0,026 22,05 9 –0,0129 +0,0129 0,0258 3. Расчёт допуска замыкающего звена. Т 0,0258 0,02 0,02 0,0258 0,0916 (мм). А=0±0,0458 (мм) Таким образом, допуск замыкающего звена не превышает требуемого. Цепь Б. Обеспечить перекос рабочего торца корпуса не более 0,1/220. Метод полной взаимозаменяемости (обратная задача). 1.Выявление размерной цепи, составление схемы, определение увеличивающих и уменьшающих звеньев. Б 1 Б 2 Б 3 Б D Б 1 Б 2 Б 3 Б D Рисунок 3.4 Цепь Б


- КОНСТРУКТОРСКИЙ РАЗДЕЛ 3.1 Обоснование конструктивных изменений изделия
- Метрологическое обеспечение и контроль качества
- Проектирование операций на станке с ЧПУ (траектории движения инструментов, карты наладок, управляющие программы)
- Расчет норм времени на операции механической обработки
- Выбор средств технологического оснащения
- Выбор оборудования
- Расчет режимов резания Рассчитаем подробно режимы резания на ряд переходов.
- Расчет удельных капитальных вложений в технологическое оборудование. Расчет удельных капитальных вложений в технологическое оборудование ведется по формуле
- Расчет удельных капитальных вложений и определение приведенных затрат, приходящихся на одну деталеоперацию Расчет удельных капитальных вложений по вариантам сводится к опреде-лению затрат на технологическое оборудование
- Организация экспериментальных исследований приводной техники в научно-исследовательской лаборатории ГИЭИ
- Современное состояние решения проблемы повышения работоспособности (стойкости) лезвийного инструмента (аналитический обзор)
- ЭКОНОМИЧЕСКИЙ РАЗДЕЛ 5.1 Обоснование выбора проектного варианта технологического процесса по сравнению с базовым
- НАУЧНО-ИССЛЕДОВАТЕЛЬСКИЙ РАЗДЕЛ 4.1 Выбор проблемы для исследования и подготовка аналитического обзора
- Проектирование станочного приспособления