
Расчет нормы штучного времени для данной операции (Решение → 368)
Заказ №39301
Расчет нормы штучного времени для данной операции
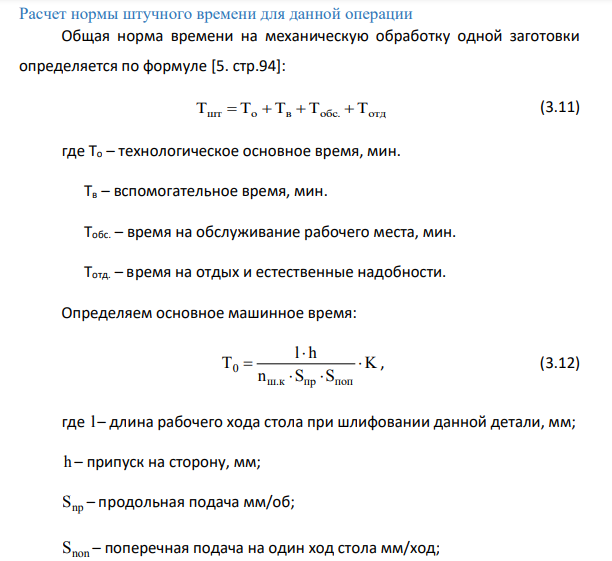
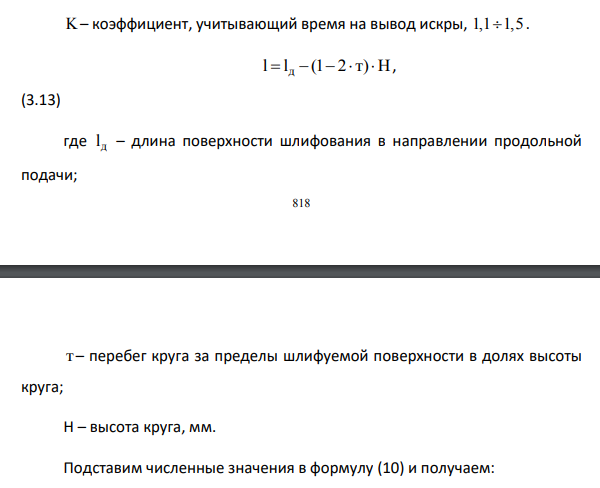
Общая норма времени на механическую обработку одной заготовки определяется по формуле [5. стр.94]: Т Т Т Т Т шт о в обс. отд (3.11) где То – технологическое основное время, мин. Тв – вспомогательное время, мин. Тобс. – время на обслуживание рабочего места, мин. Тотд. – время на отдых и естественные надобности. Определяем основное машинное время: 0 ш.к пр поп l h Т K n S S , (3.12) где l– длина рабочего хода стола при шлифовании данной детали, мм; h – припуск на сторону, мм; Snp – продольная подача мм/об; Snon – поперечная подача на один ход стола мм/ход; K– коэффициент, учитывающий время на вывод искры, 1,1 1,5 . д l l (1 2 т) Н, (3.13) где д l – длина поверхности шлифования в направлении продольной подачи; 819 т– перебег круга за пределы шлифуемой поверхности в долях высоты круга; Н – высота круга, мм. Подставим численные значения в формулу (10) и получаем: l 54 (1 2 0,2) 20 42 мм. Подставим численные значения в формулу (9) и получаем: 0 42 0,1 Т 1,3 0,28мин 13000 6 0,01 . Вспомогательное время на технологическую операцию определим по формуле [5, стр.92]: Т Т Т Т в у пер к (3.14) где Ту– вспомогательное время на установку и снятие детали, мин . Тпер– вспомогательное время, связанное с переходом; Тк– вспомогательное время на контрольные измерения. В таблице 3.3 представим нормирование вспомогательного времени. Таблица 3.3 – Нормирование ТП Номер операц ии Наименование операции Тпер Ту Тк Тв 030 Внутришлифова льная 0,61 0,24 0,13 0,98


- Расчет режимов и сил резания
- КОНСТРУКТОРСКИЙ РАЗДЕЛ 3.1 Конструкторский размерный анализ
- Расчет коэффициента закрепления операций и определение типа производства
- Условия изготовления изделия на предприятии
- Служебное назначение и требования к детали
- Описание изделия и принципа работы
- Расчет затрат на электроэнергию.
- Выполнить расчет посадки. Определить предельные размеры и отклонения вала и отверстия, допуск на посадку, величины зазоров (натягов). Изобразить графически схему полей допусков посадки.
- Расчет технологической себестоимости по прямым затратам
- Описание конструкции КИП, его принцип действия.
- Проектирование контрольного приспособления
- Расчет на прочность наиболее нагруженных деталей приспособления
- Расчет необходимой силы закрепления заготовки
- Выбор и обоснование основных элементов приспособления, и описание принципа его действия