
Расчёт нормы расхода металла (Решение → 57)
Заказ №39301
Расчёт нормы расхода металла
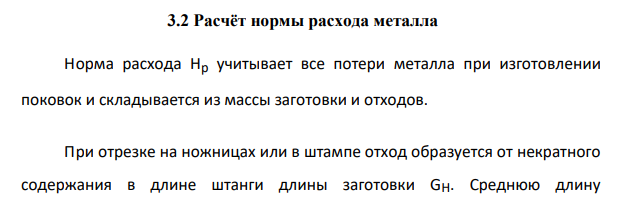
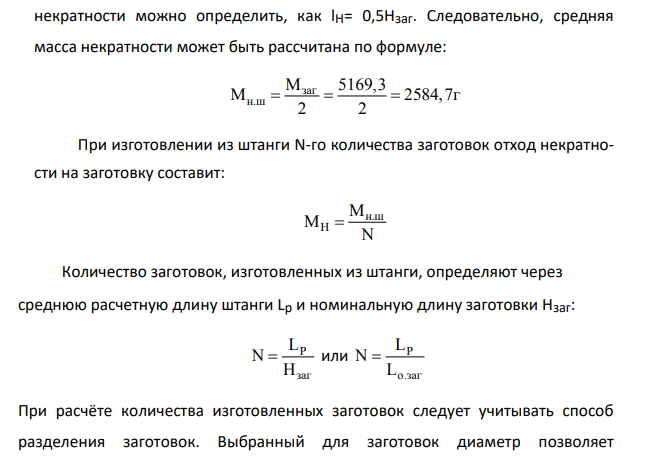
Норма расхода Hp учитывает все потери металла при изготовлении поковок и складывается из массы заготовки и отходов. При отрезке на ножницах или в штампе отход образуется от некратного содержания в длине штанги длины заготовки GH. Среднюю длину 66 некратности можно определить, как lН= 0,5Hзаг. Следовательно, средняя масса некратности может быть рассчитана по формуле: заг н.ш М 5169,3 М 2584,7г 2 2 При изготовлении из штанги N-го количества заготовок отход некратности на заготовку составит: н.ш Н М М N Количество заготовок, изготовленных из штанги, определяют через среднюю расчетную длину штанги Lp и номинальную длину заготовки Hзаг: Р заг L N Н или Р o.заг L N L При расчёте количества изготовленных заготовок следует учитывать способ разделения заготовок. Выбранный для заготовок диаметр позволяет осуществлять их разделение на пресс-ножницах. Согласно рекомендациям [2] допуск на длину отрезаемых заготовок составляет l= 1,5…2,0 мм. Тогда длину отрезаемой заготовки определяем как: Lo.заг H заг 2 ⋅ ∆l 149 2 ⋅2 153мм


- Определение формы и размеров исходной заготовки
- Разработка чертежа поковки
- Классификация поковки
- Дано: число зубьев Z=16; внутренний диаметр d=62 мм; наружный диаметр D=72 мм; ширина зуба b=6 мм; подвижность соединения в осевом направлении – нет; требуемая точность центрирования – повышенная; особенности условий эксплуатации – требуется частая разборка
- Безопасность труда при выполнении сборочных работ
- Дефекты при сборке червячной передачи и меры их предупреждения
- Контроль качества сборки червячной передачи
- Анализ технологичности детали и разработка чертежа поковки
- Выбор материала поковки
- Выбор способа изготовления поковки
- Определение времени нагрева и термообработки
- Выбор заготовительных и штамповочных ручьёв
- Расчёт параметров отделочных операций и силы отрезки
- Обоснование выбора оборудования