
Токарные операции Изготовление детали из прутка (базовый вариант) (Решение → 83)
Заказ №39301
Токарные операции Изготовление детали из прутка (базовый вариант)
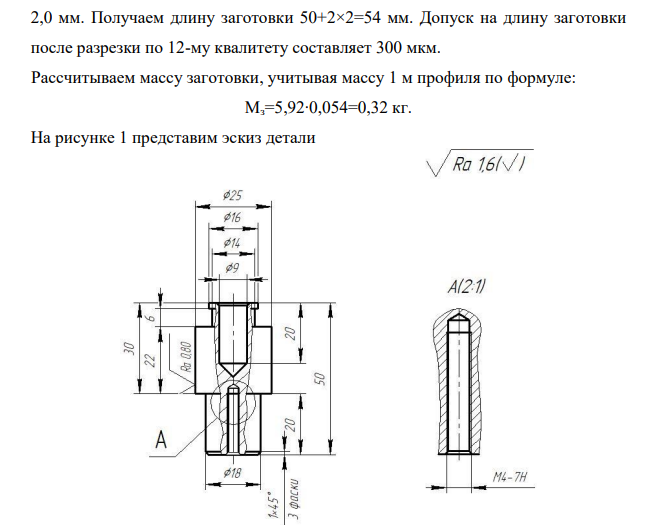
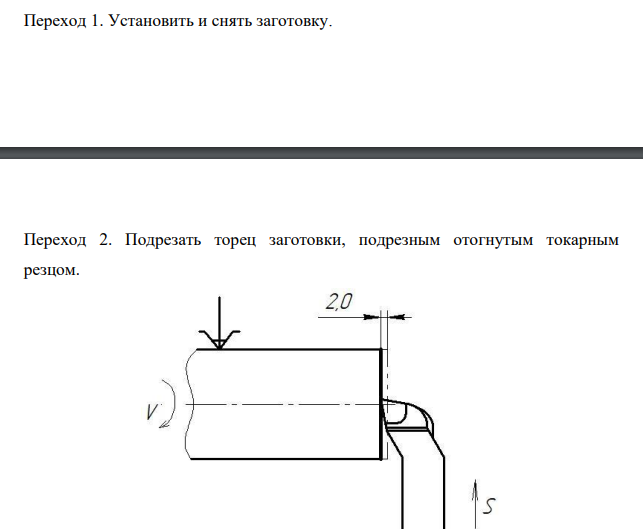
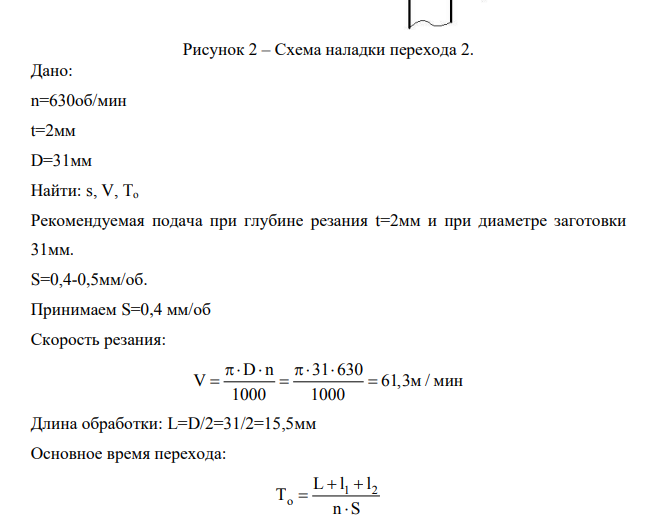
Диаметр проката определяем, исходя из наибольшего диаметра заготовки (Ø25), добавляя к нему общий припуск на механическую обработку, равный 3мм на сторону. Общий припуск на диаметр составит 6 мм [2]. Допуск на диаметр устанавливается по ГОСТ 2590-2006 [1] и составляет +0,4…-0,5 мм. Отсюда диаметр заготовки будет равен 25+6=31 мм. Принимаем прокат – ø31 мм. Устанавливаем длину штучной заготовки, назначая припуск на сторону 2,0 мм. Получаем длину заготовки 50+2×2=54 мм. Допуск на длину заготовки после разрезки по 12-му квалитету составляет 300 мкм. Рассчитываем массу заготовки, учитывая массу 1 м профиля по формуле: Mз=5,92∙0,054=0,32 кг. На рисунке 1 представим эскиз детали Переход 1. Установить и снять заготовку. Переход 2. Подрезать торец заготовки, подрезным отогнутым токарным резцом. Рисунок 2 – Схема наладки перехода 2. Дано: n=630об/мин t=2мм D=31мм Найти: s, V, To Рекомендуемая подача при глубине резания t=2мм и при диаметре заготовки 31мм. S=0,4-0,5мм/об. Принимаем S=0,4 мм/об Скорость резания: D n 31 630 V 61,3м / мин 1000 1000 Длина обработки: L=D/2=31/2=15,5мм Основное время перехода: 1 2 о L l l Т n S Где L – длина обработки, 1 l , 2 l - величина врезания и перебега инструмента соответственно, принимаем 1мм.


- Исходные данные Материал Временное сопротивление, σВ Толщина листа S, мм Размеры изделия кГс/ мм2 МПа Диаметр dН, мм, Высота, h, мм Сталь 30 50 500 0,8 80 140
- Основы теории измерений
- Для измерения заданной поверхности детали выбрать средства измерения для единичного и среднесерийного производства. Учесть погрешность измерения, согласно квалитета и погрешность средства измерения. Обосновать свой выбор. Исходные данные: 100d8.
- Назначить стандартные допустимые отклонения на угловые размеры шаблона, если его погрешности не должны превышать 1/5 погрешностей проверяемых деталей, изготовляемых по степени точности.
- Для заданного сопряжения определить предельные размеры вала и отверстия; определить величину допусков каждой детали; найти величину предельных зазоров или натягов и допуск посадки
- Определить предельные размеры, допуски и натяг. Дать графическое представление посадки при следующих исходных данных: -номинальный размер вала d=80мм. -верхнее отклонение вала es=+89мкм.
- Определить предельные размеры, допуски и зазор. Дать графическое представление посадки при следующих исходных данных: -номинальный размер вала d=40мм. -верхнее отклонение вала es=-9мкм.
- Выбор плоскости разъема штампа
- Исходные данные: Деталь «Фланец» (рисунок 1.1). Материал детали – сталь 12ХН3А ГОСТ 4543-2016 Штамповочное оборудование – молот, Способ штамповки – открытый класс точности поковки II Масса детали: Gд 1,79кг
- Исходные данные: Номер деталей К-во операций Тшт-к на операцию №, мин Nг Сз, тыс.руб С,млн.руб 23 6 8 7 6 7 8 9 8000 13 26,0 24 6 4 5 4 6 5 7 3000 13,1 9,8
- Дано: n=400об/мин D=2,5мм L=5,52мм Найти: s, V, To
- Глубину резания на черновую обработку принимаем t=3,5мм Дано: n=400об/мин t=3,5мм D=28мм L=20мм Найти: s, V, To
- Глубину резания на черновую обработку принимаем t=1,5мм Дано: n=630об/мин t=1,5мм D=31мм L=42мм Найти: s, V, To
- Дано: n=630об/мин t=2мм D=31мм Найти: s, V, To Рекомендуемая подача при глубине резания t=2мм и при диаметре заготовки 31мм.