
Характеристика способов обработки на плоскошлифовальных станках (Решение → 672)
Заказ №39301
Характеристика способов обработки на плоскошлифовальных станках
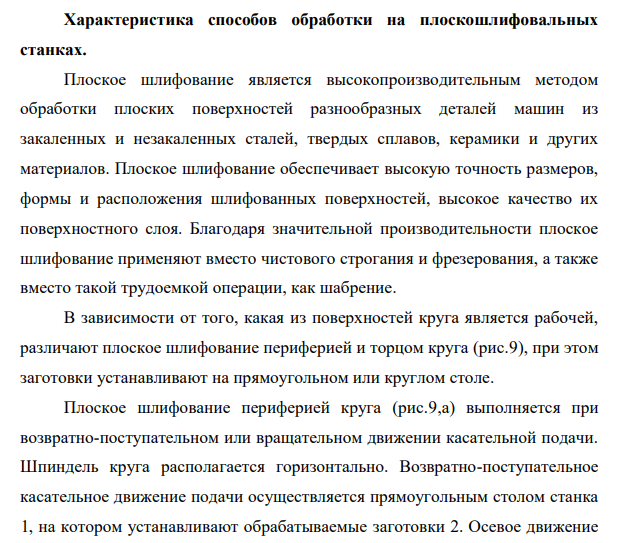
Плоское шлифование является высокопроизводительным методом обработки плоских поверхностей разнообразных деталей машин из закаленных и незакаленных сталей, твердых сплавов, керамики и других материалов. Плоское шлифование обеспечивает высокую точность размеров, формы и расположения шлифованных поверхностей, высокое качество их поверхностного слоя. Благодаря значительной производительности плоское шлифование применяют вместо чистового строгания и фрезерования, а также вместо такой трудоемкой операции, как шабрение. В зависимости от того, какая из поверхностей круга является рабочей, различают плоское шлифование периферией и торцом круга (рис.9), при этом заготовки устанавливают на прямоугольном или круглом столе. Плоское шлифование периферией круга (рис.9,а) выполняется при возвратно-поступательном или вращательном движении касательной подачи. Шпиндель круга располагается горизонтально. Возвратно-поступательное касательное движение подачи осуществляется прямоугольным столом станка 1, на котором устанавливают обрабатываемые заготовки 2. Осевое движение подачи осуществляется заготовкой или шлифовальным кругом периодически после каждого хода стола в касательном направлении или после каждого двойного хода. Подача на глубину (радиальная подача) осуществляется шлифовальным кругом периодически после завершения одного полного хода в осевом направлении перед началом другого хода. При плоском шлифовании с вращательным движением подачи обрабатываемые заготовки устанавливают на круглом вращающемся столе станка. Осевое движение подачи осуществляется шлифовальным кругом или заготовкой в направлении радиуса стола и является возвратнопоступательным; осевая подача задается в миллиметрах на оборот стола.


- Классификация мостовых кранов машиностроительного производства.
- Стойка оси коромысел двигателя автомобиля ГАЗ-3307 соединяется с осью коромысел клапанов. Данное соединение имеет размер G7 20 h6 . Определить: а) принятую систему данного соединения; б) верхние и нижние отклонения отверстия и вала;
- Конструкция и геометрия резьбового резца
- Сущность процесса строгания.
- Равномерность фрезерования
- Квалитеты точности, их краткая характеристика
- Основные требования к содержанию и изложению стандартов
- Записать размеры с заданными отклонениями, вычислить допуски и предельные размеры, дать графическое изображение поля допуска. Определить квалитет точности. Исходные данные Номер варианта Номинальный размер D, мм ES, мкм EI, мкм es, мкм ei, мкм TD, мкм Td. мкм 3 80/100/120 0
- Расчет размерной цепи Исходные данные: Номинальные размеры составляющих звеньев: А1=285 мм, А2=5 мм, А3=25 мм, А4=15 мм, А5=70 мм, А6=52мм, А7=98мм, А8=15мм, А9=5мм, А10=20мм. ESАΔ=+0,5мм=+500мкм, EIАΔ=-0,5мм=-500мкм. Класс точности подшипника – 5 Подшипник 205
- Поясните, какие методы определения твердости вам известны
- Определение твердости металлов. 1.Образец стали, марки 20 Х 13 с толщиной 15 мм подвергают испытанию на твердость.
- Осуществить кинематическую наладку расточного станка с ЧПУ 2611Ф2 на чистовое фрезерование боковой грани детали и сверление двух отверстий на ней. Составить эскиз обработки или РТК. Составить уравнения кинематического баланса для движений, входящих в цикл обработки.
- Характеристика пружинных приводов приспособлений
- Силовые узлы агрегатных станков.