
Силовые узлы агрегатных станков. (Решение → 671)
Заказ №39301
Силовые узлы агрегатных станков.
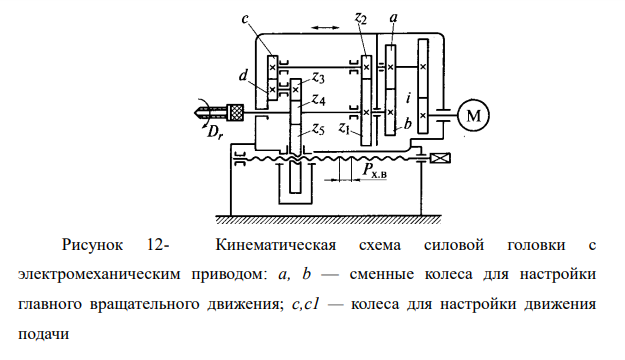
К силовым узлам агрегатных станков относят силовые головки, столы и бабки. Силовая головка — это узел агрегатного станка, который несет инструментальную насадку и выполняет все движения инструмента: главное вращательное движение, движение подачи, ускоренный подвод и ускоренный отвод. Силовые головки, шпиндель которых совершает одновременно главное движение и движение подачи, называются самодействующими. Если шпиндель совершает только главное движение, а движение подачи осуществляется другими механизмами, то силовые головки называются несамодействующими. Применение несамодействующих головок увеличивает площадь, занимаемую станком, но упрощает обслуживание и ремонт. По роду привода силовые головки подразделяются на электромеханические, гидравлические пневмогидравлические. По номинальной мощности на шпинделе силовые головки делятся на малогабаритные (мощностью 0,08...0,5 кВт), малые (0,15...2,8 кВт) и нормальные (1,6...30 кВт). Силовые головки выпускают с выдвижной пинолью и с перемещаемым корпусом. По точности выполнения силовые головки бывают нормальной и повышенной точности. Силовая головка с электромеханическим приводом. На рис. 12 показана кинематическая схема силовой головки, предназначенной для сверления, нарезания резьбы метчиком, торцового фрезерования. 726 Рисунок 12- Кинематическая схема силовой головки с электромеханическим приводом: а, b — сменные колеса для настройки главного вращательного движения; с,с1 — колеса для настройки движения подачи Движение подачи осуществляется перемещением корпуса головки. Данная силовая головка может быть выполнена в двух вариантах: при передаче движения от двигателя М с помощью зубчатой пары (как показано на рисунке) - в этом случае головка может работать как в горизонтальном, так и в вертикальном положении; при реализации передаточного отношения ременной передачей — тогда головку можно эксплуатировать только в горизонтальном или наклонном положении. Головка имеет две однопарные гитары со сменными колесами а и б для настройки главного вращательного движения, а также с колесами с и d— для настройки движения подачи. Обычно такие головки имеют предохранительные муфты, которые в случае возникновения перегрузок при обработке отключают двигатель. Пневмогидравлическая силовая головка. Для одношпиндельной и многошпиндельной обработки отверстий сверлами, зенкерами и развертками применяется пневмогидравлическая головка (рис. 13).


- Характеристика способов обработки на плоскошлифовальных станках
- Классификация мостовых кранов машиностроительного производства.
- Стойка оси коромысел двигателя автомобиля ГАЗ-3307 соединяется с осью коромысел клапанов. Данное соединение имеет размер G7 20 h6 . Определить: а) принятую систему данного соединения; б) верхние и нижние отклонения отверстия и вала;
- Конструкция и геометрия резьбового резца
- Сущность процесса строгания.
- Равномерность фрезерования
- Квалитеты точности, их краткая характеристика
- Определить номинальные и предельные размеры, предельные отклонения и допуски. Определить сравнительную точность размеров. Исходные данные: 0,15 0,10
- Записать размеры с заданными отклонениями, вычислить допуски и предельные размеры, дать графическое изображение поля допуска. Определить квалитет точности. Исходные данные Номер варианта Номинальный размер D, мм ES, мкм EI, мкм es, мкм ei, мкм TD, мкм Td. мкм 3 80/100/120 0
- Расчет размерной цепи Исходные данные: Номинальные размеры составляющих звеньев: А1=285 мм, А2=5 мм, А3=25 мм, А4=15 мм, А5=70 мм, А6=52мм, А7=98мм, А8=15мм, А9=5мм, А10=20мм. ESАΔ=+0,5мм=+500мкм, EIАΔ=-0,5мм=-500мкм. Класс точности подшипника – 5 Подшипник 205
- Поясните, какие методы определения твердости вам известны
- Определение твердости металлов. 1.Образец стали, марки 20 Х 13 с толщиной 15 мм подвергают испытанию на твердость.
- Осуществить кинематическую наладку расточного станка с ЧПУ 2611Ф2 на чистовое фрезерование боковой грани детали и сверление двух отверстий на ней. Составить эскиз обработки или РТК. Составить уравнения кинематического баланса для движений, входящих в цикл обработки.
- Характеристика пружинных приводов приспособлений